


Как да изберем повърхностното покритие на винтовете
Как да изберем повърхностна обработка на винтове? Има много процеси за повърхностна обработка на винтове, но най-често срещаните са окисление, електрофореза, галванопластика, Dacromet и т.н. В тази статия ще обобщим различните цветове, получени от всяка повърхностна обработка.
Най-важният фактор при определяне на правилната подготовка на повърхността на един винт е средата, в която се използва винтът. Ако винтовете са изложени на тежки условия като топлина или химикали, ще е необходима по-издръжлива повърхностна обработка като Dacromet.

Кое покритие на винтовете е подходящо за вас?
За да получите най-добрата комбинация от свойства, първо трябва да определите нуждите на приложението и след това да изберете повърхностна обработка, която ще осигури необходимите нива на ефективност. Има много фактори, които трябва да имате предвид, когато правите този избор, включително външен вид, цена, издръжливост и лесна поддръжка.
винтове с черно покритие
Обикновените черни винтове се използват главно за фиксиране на черни или други тъмни електрически уреди на дъното или задната част на кутията. За да се намали управлението, в повечето машини се използват и черни винтове. Има няколко процеса като оксидно черно, черен никел, черен цинк и електрофоретично черно.
Процесът на черно окисление е най-стабилен и икономичен, но има лоша адхезия; процесът на черен никел има добра адхезия, но не е издръжлив; процесът с черен цинк има по-добра адхезия и издръжливост от процеса на черно оксидиране, но е по-малко икономичен; електрофоретично черно Има добра стабилност на процеса и силна устойчивост на корозия.
Това е нов процес, но цената е по-висока. Има два вида повърхностни обработки за винтове: едното е да се образува защитен филм върху повърхността на винта, който има добра устойчивост на корозия и устойчивост на износване; другото е да се смени цвета на винта, главно за естетика.
Черни оксидирани винтове
Разделя се на почерняване при нормална температура и почерняване при висока температура. Като вземем за пример почерняването при нормална температура, потокът на процеса е химическо обезмасляване-промиване с гореща вода-промиване със студена вода-отстраняване на ръжда и киселинно ецване-почистване-почерняване-почистване-омасляване или свръхзапечатване. Това е оксиден филм, образуван при високи температури на натриев хидроксид и натриев нитрит над 100 градуса.
Основният компонент на оксидния филм е Fe3C4. Дебелината на филма е само 0.6-1.5um, а устойчивостта на корозия е сравнително ниска. Времето за устойчивост на корозия е само около 1-2 часа при липса на масло или затворен неутрален солен спрей. Времето за устойчивост на корозия след нанасяне на масло е около 3-4 часа. Винтовете за малки домакински уреди засега не използват този процес. По отношение на цвета на външния вид, оксидното черно е близко до черния цинк и електрофоретното черно, но не толкова ярко, колкото черния цинк и електрофоретното черно.
Галванически черни винтове
Има два вида черно галванично покритие: черен цинк и черен никел. Принципите на процеса са основно едни и същи, но формулата на разтвора за покритие и боята за последваща обработка или разтворът за пасивиране са различни. Цинкът има активни химични свойства и лесно се окислява и потъмнява в атмосферата, причинявайки корозия на "бяла ръжда".
След поцинковане се извършва обработка с хромат, за да се покрие цинковата повърхност с филм за химическо преобразуване, за да се запази активният метал в пасивирано състояние. Пасивиращият филм може да бъде разделен на бял пасив (бял цинк), светло син (син цинк), черен пасив (черен цинк), военна зелена пасивация (зелен цинк) и др.
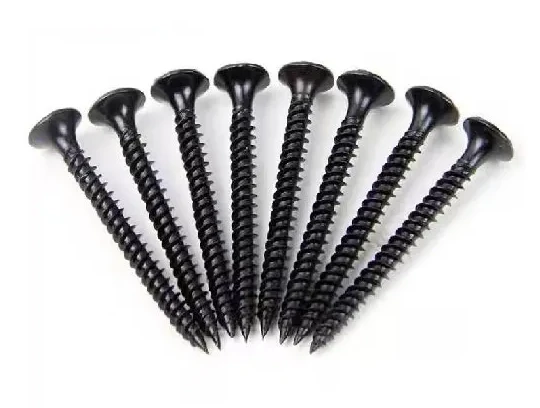
черни поцинковани винтове
Процесът на галванопластика е: обезмасляване - почистване - ецване със слаба киселина - галванизиране - почистване - пасивиране - почистване - сушене - настъргване; крайната решетка е основно черно масло (вид боя), вода Taina и каучук. Водата се смесва в определено съотношение. Основната му функция е да подобри еднородността и яркостта на черния цвят на повърхността на винта и да подобри корозионната устойчивост на винта. Неутралната устойчивост на солен спрей на винта след преминаване през решетката може да достигне повече от 20. Ако може да бъде устойчив на масло, той може да устои на корозия. Производителността също може да бъде подобрена.
Черните цинкови винтове бяха подложени на 12--часов тест с неутрален солен спрей. Нивото на индустрията е сравнително високо и не е имало провал в конвенционалните експерименти. На външен вид е по-тъмен от черния никел и по-близо до оксидно черно и електрофоретично черно. Начинът да го различите е да го поставите върху бяла хартия и да го разтриете няколко пъти, за да разкриете синкавобелия цвят на цинка.
черни никелирани винтове
Процесът на галванопластика е: обезмасляване - почистване - слабо киселинно активиране - почистване - медно покритие - активиране - почистване - черно никелиране - почистване - пасивиране - почистване - изсушаване - решетъчно покритие, черният никел, получен от разтвора за черно никелиране Слоят съдържа около 40% до 60% никел, 20% до 30% цинк, 10% до 15% сяра и около 10% органична материя.

По време на процеса на галванопластика сярата в тиоцианатните йони се превръща в сулфидни йони и никел, за да образува черен никелов сулфид. Има много процеси за медно покритие. Основната функция е да улесни процеса след никелиране и да подобри корозионната устойчивост на винтовете. Обикновено дебелината на медната основа е около 1 микрон. Увеличаването на дебелината на медната основа може да подобри устойчивостта на корозия, но съставките също са различни. ще се увеличи съответно.
Нивото на устойчивост на неутрален солен спрей в индустрията обикновено е 6-12 часа. Това може да се подобри чрез подобряване на точността на съотношението на добавките, използвани в различни галванопластики и качеството на суровините. В процеса на никелиране, общите производители на галванопластика смазват или уплътняват, за да подобрят устойчивостта на корозия. Като се има предвид корозията на пластмасовите части, винтовете не могат да се смазват, за да се увеличи времето за пръскане със сол. Времето за изпитване на неутрален солен спрей е 8 часа. Конвенционални експерименти Нестабилни, няколко партиди конвенционален неутрален солен спрей са неуспешни.
На външен вид черният никел е по-тъмен от другия черен цинк, оксидно черно и електрофоретично черно и е лесен за разграничаване.
Електрофореза черен винт
Колоидните частици от органична смола се отлагат върху части с помощта на електрохимични методи за образуване на органични покривни слоеве с различни цветове. Индустрията използва електрофоретично почерняване. Процесът на почерняване е като: обезмасляване-почистване-фосфатиране-електрофорезна боя-сушене. Тя може да бъде разделена на анодна електрофореза (смолата се йонизира в отрицателни йони) и катодна електрофореза (смолата се подлага на електрофореза в положителни йони). В сравнение с процеса на боядисване, строителните характеристики са по-добри, замърсяването и вредата за околната среда са намалени, а устойчивостта на неутрален солен спрей е повече от 300 часа. , цената и устойчивостта на корозия са подобни на тези на процеса Dacromet.

винтове с бяло покритие
Винтовете с бяло покритие също се използват широко, включително винтове от бял никел, бял цинк и неръждаема стомана без повърхностна обработка.
Бели цинкови винтове
Процесът на галванопластика е: обезмасляване - почистване - слабо киселинно активиране - поцинковане - почистване - бяла пасивация - почистване - изсушаване. За разлика от черния цинк, няма рамка на резето и пасивираща течност. Разликата е, че бялото пасивиране е безцветен и прозрачен филм от цинков оксид, който почти не съдържа хром, така че устойчивостта на корозия е по-лоша от черния цинк, синия цинк и цветния цинк. Индустриалният стандарт е 6-12 часа, а някои фабрики за галванопластика могат да постигнат неутрална устойчивост на солен спрей за около 20 часа чрез подобряване на точността на съотношението на пасивиращата течност.

Тъй като процесът на повърхностна обработка на винтовете с бяло цинково покритие подлежи на тест за неутрален солен спрей, първото нещо, което се появява, е повърхностната корозия на бялото покритие и феноменът на червената ръжда отнема около 40 часа, така че устойчивостта на корозия на белия цинк е по-добър от този на белия никел. Външният вид е по-тъмен от този на белия никел. Белият цинк е естественият цвят на цинка, леко синкаво бял, който е доста различен от белия никел.
бели никелови винтове
Процесът на галванопластика е: обезмасляване - почистване - слабо киселинно активиране - почистване - медно покритие - активиране - почистване - никелиране - почистване - пасивиране - почистване - сушене - или запечатване, което е основно същото като процеса на черен никел, главно Формулата от покриващия разтвор е различен, по-малко цинков сулфид и добавеното количество.
Никелът е сребристо-бял метал с лек жълт оттенък. За да се получи по-добър външен вид, при никелирането се добавя избелител. Неговата устойчивост на корозия е почти същата като тази на черния никел за 6-12 часа. По отношение на процеса, производителите обикновено също смазват прекалено много масло или уплътнение. Ако се вземе предвид въздействието на корозията върху входящите пластмасови части, фокусът трябва да бъде върху това дали е прекалено смазан.


винт от неръждаема стомана
Използваните винтове от неръждаема стомана са SUS304 и SUS202 или SUS201, както и SUS410 (винтове от неръждаема стомана) също се използват в индустрията.
Ако се използват в среда с антикорозионни изисквания, винтовете от неръждаема стомана 316A4-80 са добър избор.
Винтовете от неръждаема стомана представляват защитен филм, образуван чрез почистване на повърхностното масло по време на производството. Неговата устойчивост на корозия варира в зависимост от материала. SUS304 е устойчив на неутрален солен спрей за 48-96 часа, а SUS202 има пасивация за почистване на повърхности. По-добре е да можете да издържате на неутрален солен спрей за повече от 48 часа, а винтът от неръждаема стомана SUS410, който наричаме, може да издържи на неутрален солен спрей за около 20 часа. Цената му е по-висока от тази на пълните феритни винтове с повърхностна обработка, така че е най-добре да не избирате този зад винтовете от неръждаема стомана.
Повърхностна обработка на винтове от неръждаема стомана
Не се изисква повърхностна обработка за винтове от неръждаема стомана с общо предназначение. Ако нашите клиенти имат специални изисквания за тестване на солен спрей, ние също можем да отговорим на техните нужди.
Обикновено използваме повърхностна обработка с галванично покритие с никел за винтове от неръждаема стомана, използвани в ядрената енергетика. След като галванопластиката приключи, повърхността се запечатва и тестът със солен спрей може да достигне 2,000 часа. Нашите винтове от неръждаема стомана с никелирана повърхност могат да се използват 100 години без червена ръжда.
Повърхностната обработка на електро-поцинкованите винтове е за подобряване на устойчивостта на корозия на винтовете и цветът обикновено е жълт. Предимствата на този процес на повърхностна обработка са добра устойчивост на корозия и ниска цена. Недостатъкът е, че адхезията между покритието и основата е лоша, което го прави неподходящ за продължителна употреба на открито.
Други цветни винтове
Обикновено се използва само вътре в машината, включително син цинк, зелен цинк, цветен цинк, Dacromet и т.н. Синият цинк и зеленият цинк също често се използват извън машината според различните нужди. Синият цинк се използва повече в индустрията, а зеленият цинк се използва по-малко. .
Сини цинкови и зелени цинкови винтове
Процесът е приблизително същият като този на белия цинк. Синият цинк е пасивиран филм от цинков оксид, съдържащ 0.5-0.6 mg/dm2 тривалентен хром. Зелената пасивация се нарича още пента-киселинна пасивация. Може да се получи по-плътен тревистозелен филм. Пасивиране Течността съдържа фосфатни йони, а генерираният мазен тревисто-зелен филм е композитен структурен защитен филм, съставен от хромат и фосфат.
По отношение на устойчивостта на корозия синият цинк е малко по-добър от белия цинк, а зеленият цинк е малко по-добър от синия цинк. Синият цинк е леко син на цвят и е по-близо до белия цинк. Той се използва широко в индустрията и може да се използва като винтове в дизайна на продукта по-късно. алтернативни процеси.

Цинкови винтове Rainbow
В процеса на поцинковане устойчивостта на корозия на цветния цинк е относително добра. Процесът на цветно пасивиране е: поцинковане - почистване - 2%-3% азотна киселина светлинна екстракция - почистване - цветно пасивиране с ниско съдържание на хром - почистване - изпичане на стареене. Температурата на пасивиране е твърде ниска, скоростта на изхода на филма е бавна, а отличният филм е плитък и тънък. Температурата е висока, филмът е дебел и хлабав, а адхезията не е силна. Най-добре е да го контролирате на около 25 градуса, за да осигурите същия цвят за определен период от време.
След пасивиране се извършва и стареене при печене, за да се подобри адхезията и устойчивостта на корозия на бояджийския филм. Цветните поцинковани винтове могат да издържат на неутрален солен спрей повече от 48 часа след докосване и могат да издържат повече от 100 часа при добър контрол.

Винтове с Dacromet покритие
Защитното покритие от хромова сол на базата на люспест цинк се нарича още цинково-алуминиево покритие. Основният поток на процеса е обезмасляване-обезмасляване-покритие-предварително нагряване-агломериране-охлаждане. Обикновено отнема 2-4 пъти от нанасянето на покритието до охлаждането. Ако се използва потапяне Ако винтовете с покритие трябва да достигнат определена дебелина, са необходими няколко слоя.

Неговата структура е да покрие металната повърхност със слой от разтвор на Dacromet (т.е. силно диспергиран воден разтвор, съдържащ цинк, алуминиева скала [нагарът обикновено е 0.1-0.2X10⁻¹⁵ микрона] Cr03 и специални органични материали). След определен период на запазване на топлината и изпичане при около 300 градуса, шествалентният хром в разтвора на Dacromet се редуцира до тривалентен хром, образувайки аморфно комплексно хроматно съединение (nCr03+mCr203).

Устойчивостта на корозия е много добра. Неутралната сол може да издържи повече от 300 часа. Недостатъкът е, че покритието е неравномерно. Тънката част е 5-10um, а дебелата е около 40um. Това ще повлияе на дълбочината на диаметъра на резбата на винта, така че винтът за резба на машината и диаметърът на резбата. Най-добре е да не използвате Dacromet като повърхностна обработка за по-малки винтове.